
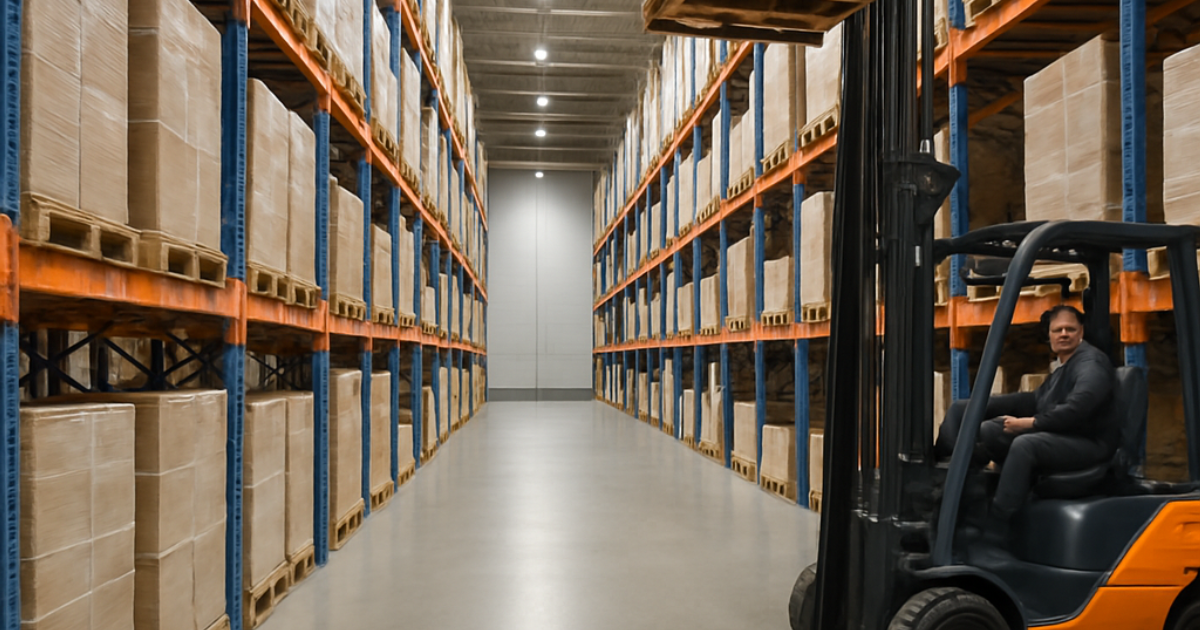
La elección de una carretilla elevadora condiciona a la vez la seguridad del almacén y su productividad: un equipo mal ajustado a la altura de las estanterías, al tipo de carga o a la anchura de los pasillos limita la capacidad operativa o dispara el coste de la operación sin que el problema se note hasta que el volumen de trabajo crece. Este artículo repasa los criterios técnicos que permiten ajustar el equipo a las condiciones reales del almacén, desde los tipos disponibles hasta los errores más frecuentes al dimensionar la flota.
Qué determina la elección de una carretilla elevadora
La elección no depende de una sola variable, sino de hacer coincidir varias características del equipo con las del almacén: la altura a la que hay que elevar la carga, la anchura del pasillo de trabajo, el peso y la forma de la unidad de carga, el estado del suelo y la intensidad de uso a lo largo de la jornada. Modificar una sola de esas variables —ampliar la altura de la estantería, por ejemplo— puede dejar fuera de rango un equipo que hasta entonces encajaba sin problemas. Por eso la selección se hace desde el layout real del almacén y no desde el catálogo de un fabricante: el catálogo ofrece el rango de prestaciones disponible, pero es la operativa concreta la que fija qué rango hace falta cubrir.
Tipos de carretillas elevadoras según el diseño del almacén
Antes de fijar cualquier parámetro técnico, el primer filtro lo impone el propio diseño del almacén, porque descarta de entrada familias enteras de equipos. La carretilla contrapesada resuelve bien pasillos anchos tanto en interior como en exterior: su mástil delantero y el contrapeso trasero le dan estabilidad sin necesidad de apoyos adicionales, a cambio de un radio de giro mayor que exige más espacio de maniobra. La carretilla retráctil reduce esa exigencia porque el mástil se desplaza hacia atrás al circular y se extiende solo al elevar, lo que permite trabajar en pasillos más estrechos y alcanzar alturas mayores dentro de una nave, aunque su uso queda limitado a suelos regulares de interior.
Cuando la anchura de pasillo se reduce todavía más, el equipo que encaja ya no es una variante de los anteriores sino una familia distinta: el pasillo estrecho exige carretillas como la carretilla trilateral, capaz de posicionar las horquillas a un lado, al otro o al frente sin girar el chasis, lo que eleva la densidad de almacenaje a cambio de una inversión mayor y, en muchos casos, de guiado por raíles o hilo. Para alturas bajas y cargas ligeras, la transpaleta y el apilador cubren movimientos cortos y de picking a nivel de suelo o a poca altura, sin la capacidad ni el coste de una carretilla elevadora convencional.
Criterios técnicos que fijan la capacidad real del equipo
Elegido el tipo de carretilla que encaja en el diseño del almacén, la capacidad real que puede ofrecer ese equipo la fijan varios parámetros que se condicionan entre sí y que rara vez coinciden con la cifra más llamativa de la ficha técnica.
| Parámetro | Qué determina |
|---|---|
| Capacidad nominal | Peso máximo que el equipo puede elevar, referido siempre a un centro de carga concreto y no a cualquier condición de uso |
| Centro de carga | Distancia entre la cara de las horquillas y el centro de gravedad de la carga; cuanto más se aleja del estándar de 500 mm de un palet o una europaleta, menor es el peso que el equipo puede mover con seguridad |
| Altura de elevación | Nivel máximo de la estantería al que llega el mástil, y con él la necesidad de mástiles de visión libre para no perder visibilidad en cotas altas |
| Radio de giro | Espacio mínimo que necesita el chasis para completar un giro de 90 grados con la carga ya elevada |
| Anchura de pasillo de trabajo | Combinación del radio de giro y la longitud de la carga; es la cifra que de verdad limita qué equipo cabe en cada almacén, no el ancho de pasillo nominal del fabricante |
La relación entre estos parámetros explica por qué dos carretillas con la misma capacidad nominal en el catálogo pueden comportarse de forma muy distinta en un almacén concreto: si la altura de trabajo sube, el centro de gravedad se desplaza hacia delante y el equipo pierde capacidad efectiva antes de llegar al límite que anuncia la ficha técnica.
El peso de la carga, el suelo y el ciclo de trabajo en la decisión
Ajustados los parámetros del equipo al almacén, quedan tres variables que dependen menos del layout y más de cómo se usa la carretilla día a día. El tipo de carga es la primera: los palets estándar admiten horquillas convencionales, pero bidones, bobinas o cargas de forma irregular requieren aditamentos específicos que alteran el centro de carga real y, con él, la capacidad disponible. El estado del suelo es la segunda: un pavimento compacto de interior admite neumáticos superelásticos y radios de giro ajustados, mientras que un suelo irregular o con pendiente de exterior exige neumáticos macizos de mayor tracción y penaliza a los equipos pensados para naves cerradas.
El ciclo de trabajo —número de turnos, distancias recorridas y tiempo real de uso frente a tiempo de espera— condiciona sobre todo la motorización. Un uso intensivo en varios turnos favorece la combustión o la pila de combustible de hidrógeno, que evitan las paradas largas de recarga; un uso más discontinuo, o en interiores donde importan el ruido y las emisiones, encaja mejor con la tracción eléctrica de batería. Ninguna de las dos opciones es superior en abstracto: la que rinde más es la que menos tiempo deja el equipo parado esperando a estar disponible, y eso solo lo fija el ciclo real de la operativa, no la ficha del fabricante.
Errores frecuentes al dimensionar la flota de carretillas
Con los parámetros técnicos y operativos ya sobre la mesa, los errores de dimensionamiento suelen repetirse por las mismas razones. El más habitual es sobredimensionar por prudencia: comprar más capacidad, más altura o más potencia de la que exige la operativa real encarece la adquisición y el consumo energético sin aportar ninguna ventaja productiva. El opuesto, subdimensionar para ajustar la inversión inicial, genera cuellos de botella en cuanto el volumen de trabajo crece y obliga a forzar el equipo cerca de su límite nominal, con el riesgo de seguridad que eso implica.
Un tercer error es tratar el radio de giro y la anchura de pasillo como datos independientes del resto del layout, lo que obliga después a maniobras adicionales que reducen el rendimiento en los momentos de mayor actividad. El cuarto, y el que más se posterga, es no contemplar el coste total de propiedad del equipo: el mantenimiento —cada vez más apoyado en mantenimiento predictivo antes que en revisiones puramente correctivas—, el consumo energético, la formación y el equipo de protección individual del operario pesan, a lo largo de la vida útil de la carretilla, tanto o más que el precio de compra. Evaluar esas variables con datos reales de la operativa —alturas, pesos medios, distancias, intensidad de uso— antes de decidir entre comprar o recurrir al renting de equipos de manutención evita la mayoría de los sobrecostes que solo se detectan cuando la flota ya está en marcha. Cuando la operativa exige circular sin conductor por rutas fijas y de forma continua, la alternativa deja de ser una carretilla y pasa a ser un AGV o un AMR, con criterios de selección propios.